Medir bien es la diferencia entre una pieza que entra y una que se descarta, entre una máquina que trabaja a presión correcta y otra que revienta una manguera. Los instrumentos de medición industrial permiten controlar dimensiones, presión, temperatura, torque y variables de proceso con una precisión que el ojo no tiene. Esta guía ordena los tipos más usados en taller y planta, para qué sirve cada uno y cómo elegir el correcto sin pagar de más ni quedarte corto.
Qué se mide en la industria
Casi todo lo que se controla en un taller entra en una de estas magnitudes, y cada una tiene su instrumento:
| Magnitud | Instrumento típico | Para qué se usa |
|---|---|---|
| Longitud y diámetros | Calibre, micrómetro, galgas | Identificar rodamientos, retenes y ejes, verificar tolerancias |
| Desviaciones pequeñas | Comparador (reloj) | Excentricidad, alabeo, paralelismo y juego de un montaje |
| Presión | Manómetro, presostato | Aire comprimido, agua, aceite e hidráulica |
| Temperatura | Termómetro bimetálico, sensores | Proceso, estufas, refrigeración y cojinetes |
| Par de apriete | Torquímetro | Tornillos de bridas, tapas y rodamientos |
| Presencia y posición | Sensores inductivos y fotoeléctricos | Automatización y protección de línea |
Calibre (pie de rey)
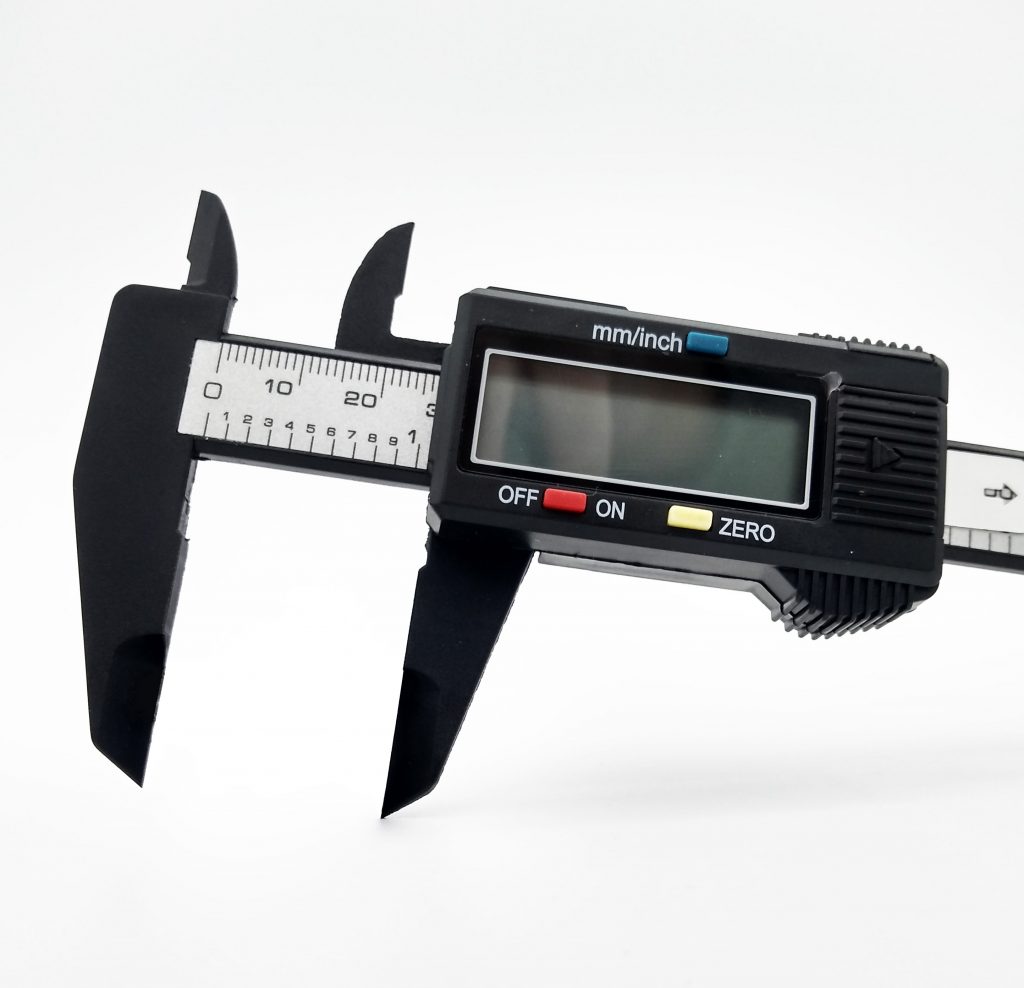
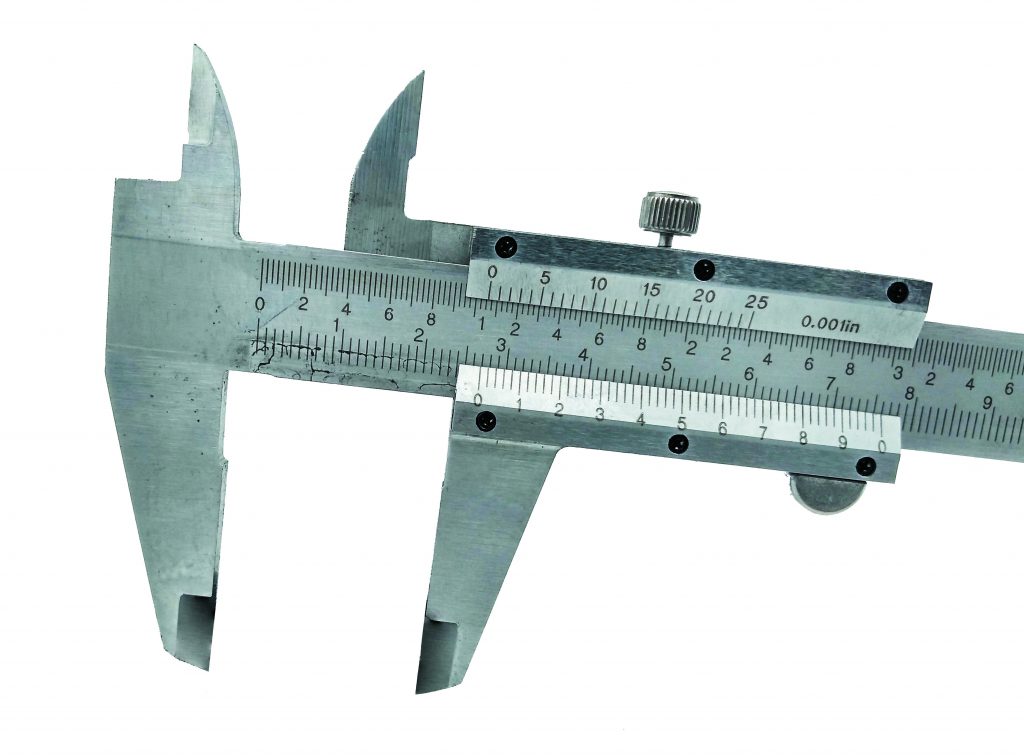
El instrumento más versátil del taller: mide exteriores, interiores y profundidades con resolución de 0,02 mm en los mecánicos y 0,01 mm en los digitales. Es imprescindible para identificar un rodamiento, un retén o un eje. Hay tres familias: el calibre mecánico (con nonio, no depende de batería y aguanta el golpe), el calibre digital (lectura directa y conversión mm/pulgadas) y el calibre de profundidad, para escalones y agujeros ciegos. Si es tu primer instrumento, empezá por acá: te explicamos cómo usar el calibre pie de rey paso a paso.
Micrómetro
Cuando el calibre no alcanza, el micrómetro mide con resolución de 0,01 mm o mejor. Se usa para verificar tolerancias finas en ejes, camisas, diámetros de asiento de rodamiento y piezas mecanizadas. Los de exteriores se fabrican por rangos de 25 mm (0 a 25, 25 a 50, y así), así que se elige según el diámetro que se mide. Se aprieta con el tambor de fricción o trinquete para que la fuerza de medición sea siempre la misma y el valor sea repetible.
Comparador (reloj)
Mide desviaciones pequeñas, no medidas absolutas: excentricidad, alabeo y paralelismo. Es clave para alinear un acople, controlar el juego de un eje o verificar que un rodamiento no tenga holgura excesiva al montarlo. Se usa siempre montado sobre una base magnética o un soporte firme, y se lleva a cero sobre un punto de referencia.
Galgas y chapas calibradas
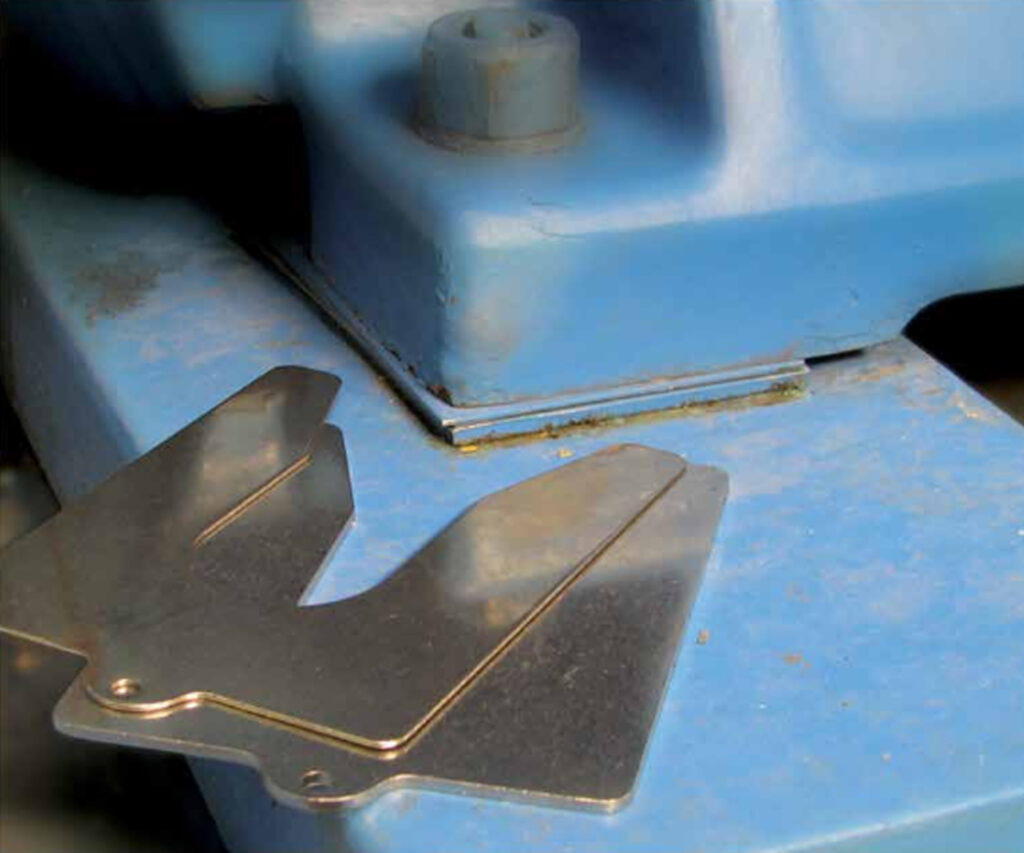
Son láminas de espesor conocido que se usan para calzar, nivelar y alinear: bajo una base de motor, un soporte o una bomba, o para medir luces entre piezas. Las chapas calibradas permiten corregir la altura de una máquina milimétricamente y repetir el ajuste en el recambio.
Manómetros y control de presión
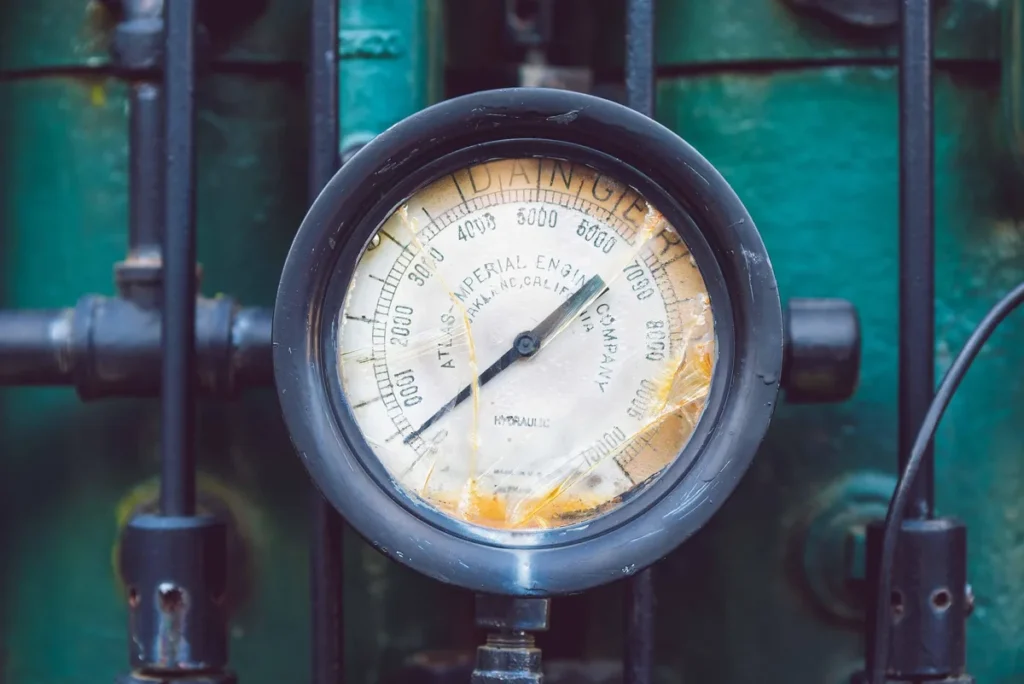
Los manómetros miden la presión de aire, agua o aceite. Tres decisiones definen si la lectura sirve: el rango (que la presión normal caiga en el tercio medio de la escala), la conexión (rosca y diámetro) y el medio (si hay vibración o pulsación conviene un manómetro con glicerina o amortiguación). Los presostatos hacen lo mismo pero convierten la presión en una señal eléctrica para arrancar o parar un equipo.
Termómetros y sensores de temperatura
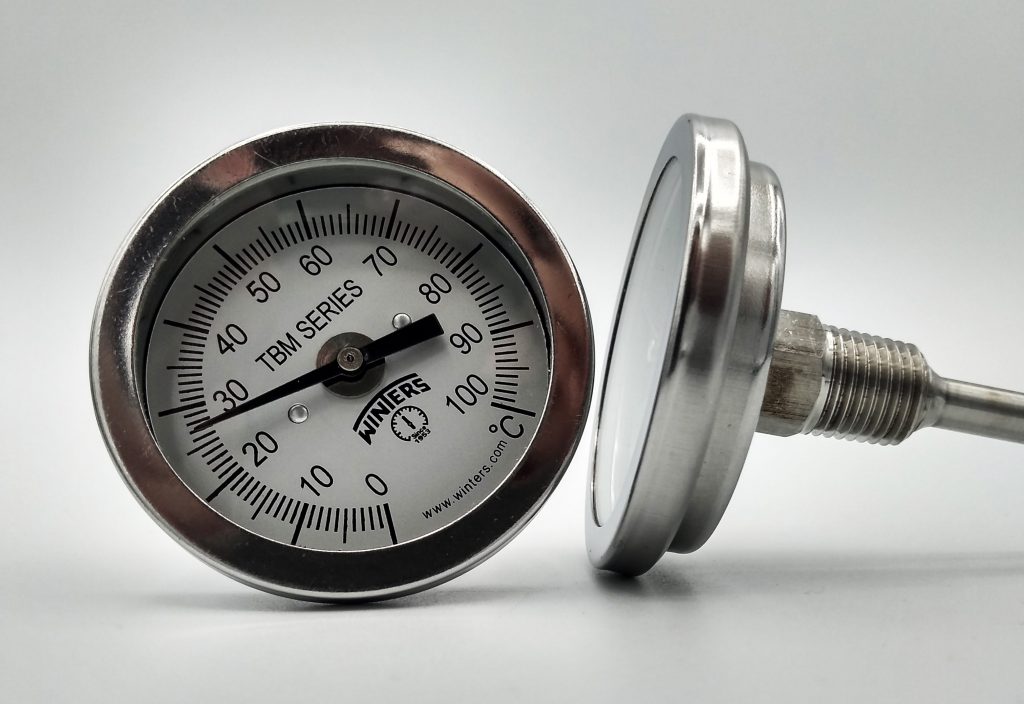
El termómetro bimetálico es el estándar industrial para medir temperatura de proceso, agua de refrigeración, estufas y cámaras: robusto, sin energía y con vástago en el largo que pide la instalación. Para registrar o automatizar se usan sensores de temperatura con salida eléctrica. En rodamientos, un salto de temperatura es la primera señal de que algo anda mal (lubricación, desalineación o carga excesiva).
Sensores industriales
Los sensores automatizan y protegen la línea: los inductivos detectan metal sin contacto, los fotoeléctricos detectan objetos por luz, y los de caudal y nivel controlan fluidos. Elegir el correcto depende de la distancia de detección, el material a detectar, el ambiente (polvo, humedad, temperatura) y la salida que necesita el PLC. Trabajamos con sensores SICK y un abanico de instrumentos de control para armar la solución completa.

Durómetro y torquímetro: control de dureza y ajuste
Dos instrumentos menos frecuentes en el día a día pero críticos en control de calidad. El durómetro mide la dureza superficial de un material presionando una punta calibrada y leyendo la resistencia a la penetración: sirve para verificar si un tratamiento térmico o una pieza de goma cumple la especificación. El torquímetro mide el par de apriete de un tornillo o tuerca: apretar de más deforma una brida o fisura una carcasa; apretar de menos deja el conjunto flojo y expuesto a la vibración. En montajes con rodamientos, un ajuste incorrecto del eje o la tapa es una causa frecuente de falla prematura que nada tiene que ver con la calidad de la pieza.
Cómo elegir el rango y la resolución correctos
El error más común al comprar un instrumento es elegir por precio y no por la tarea. Un calibre de 150 mm no sirve para controlar una brida de 300 mm, y un manómetro con fondo de escala de 10 bar da una lectura poco precisa en un circuito que trabaja a 2 bar. La resolución (la mínima división que distingue el instrumento) tiene que ser acorde a la tolerancia que controlás: si la pieza admite ±0,05 mm, un calibre de 0,02 mm alcanza; si exige ±0,01 mm, hace falta un micrómetro. Como regla práctica, el instrumento debería ser entre cuatro y diez veces más fino que la tolerancia a verificar.
Errores de medición que se repiten
| Error | Efecto | Cómo evitarlo |
|---|---|---|
| Medir la pieza caliente | La dilatación falsea la medida | Dejarla estabilizar a temperatura ambiente |
| Apretar de más el calibre | Lectura menor a la real | Usar la rueda de fricción o apoyar sin forzar |
| No verificar el cero | Error constante en todas las lecturas | Cerrar el instrumento y confirmar 0,00 antes de medir |
| Leer en ángulo (paralaje) | Lectura corrida en escalas de aguja | Mirar de frente, a la altura de la esfera |
| Instrumento sucio o golpeado | Pérdida de precisión | Limpiar, guardar en su estuche y controlar a menudo |
Cuidado y calibración de los instrumentos
Un instrumento descalibrado da una falsa sensación de precisión y es peor que no medir, porque el error queda escondido. Calibrá calibres y micrómetros al menos una vez al año (o después de una caída), guardalos limpios y secos, y nunca los uses como herramienta de golpe o palanca. Para organizar la verificación de todos los instrumentos de la planta, mirá cómo organizar el control de equipos de medición.
Certificado de calibración y trazabilidad
Para control de calidad formal (ISO 9001, auditorías de cliente) no alcanza con calibrar de manera informal: hace falta un certificado de calibración trazable a un patrón nacional o internacional, con la incertidumbre de medición declarada. Si el instrumento se usa solo para control interno de taller, verificarlo contra un patrón conocido es suficiente; si define si una pieza sale o no a un cliente que audita, conviene calibración certificada por un laboratorio acreditado.
Dónde comprar instrumentos de medición en Mendoza
En Rodamientos Brasil encontrás equipos de medición industrial en Mendoza: calibres, micrómetros y comparadores Mitutoyo, termómetros y manómetros Winters, sensores SICK y más, con asesoramiento para elegir el rango y la resolución que tu trabajo necesita. Brasil 326, Ciudad de Mendoza, con despacho a todo Cuyo y el país.
¿Necesitás asesoramiento para elegir? Escribinos por WhatsApp al +54 9 261 337-0794 o mirá los equipos de medición industrial.
Preguntas frecuentes
¿Calibre o micrómetro: cuál compro primero para un taller?
El calibre, sin dudas: es más versátil (mide exteriores, interiores y profundidades) y cubre la mayoría de las tareas diarias. El micrómetro se suma cuando el trabajo exige tolerancias más finas que las que un calibre puede garantizar.
¿Cada cuánto hay que calibrar un instrumento de medición?
Como referencia general, una vez al año en uso normal de taller. Si el instrumento se usa a diario en control de calidad o se golpeó o se cayó, conviene verificarlo antes.
¿Qué diferencia hay entre un manómetro analógico y uno digital?
El analógico es más resistente a la vibración y no depende de batería, ideal para lectura rápida en planta. El digital da mayor resolución y algunos modelos permiten registrar datos, útil para trazabilidad de procesos.
¿Qué es un torquímetro y quién lo necesita en un taller?
Es el instrumento que mide el par de apriete de tornillos y tuercas en Nm o kgf·m. Lo necesita cualquier taller que trabaje con especificaciones de torque del fabricante (motores, bridas, tapas de rodamientos), donde un ajuste de más o de menos compromete la pieza o acorta la vida útil del conjunto.
¿Cómo elijo el rango de un manómetro?
Que la presión normal de trabajo quede en el tercio medio de la escala. Un fondo de escala muy alto da lecturas poco precisas y uno muy bajo se daña con los picos de presión.
¿Tienen instrumentos Mitutoyo en stock en Mendoza?
Sí, calibres, micrómetros y comparadores Mitutoyo con stock permanente en Brasil 326, Ciudad de Mendoza. Consultanos el modelo puntual que necesitás.